


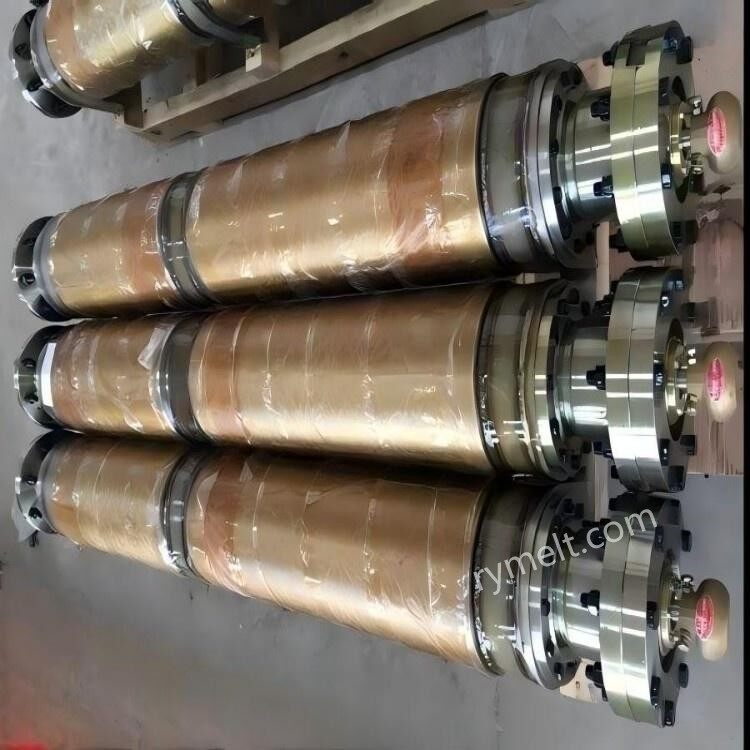
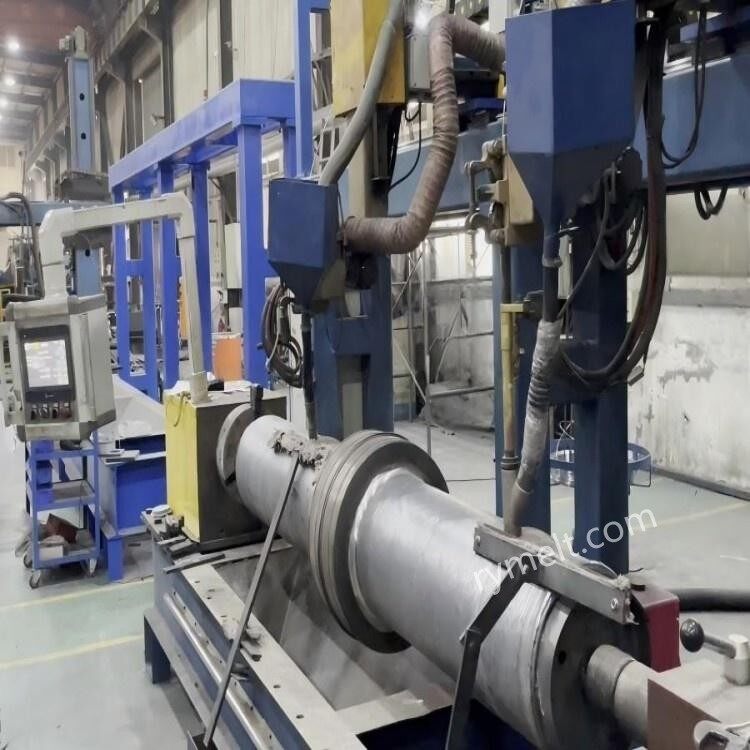
Päällystystekniikka
1. Plasmasiirtokaarihitsaus (PTA)
Ominaisuudet: alhainen lämmöntuotto (<3 kJ/cm), dilution rate <5%, suitable for precision surfacing.
Parametrit: virta 80-200A, jauheen syöttönopeus 30-100 g/min, kerrospaksuus 1-3 mm.
Käyttö: Ohut{0}}korjaus tai erittäin{1}}tarkkuus pinnan vahvistus.
2. Uppokaarihitsaus (SAW)
Ominaisuudet: Korkea hyötysuhde (saostumisnopeus Suurempi tai yhtä suuri kuin 15 kg/h), soveltuu laajalle-alueelle.
Parametrit: virta 400-800A, jännite 30-40V, langan halkaisija 3,2-4,0 mm.
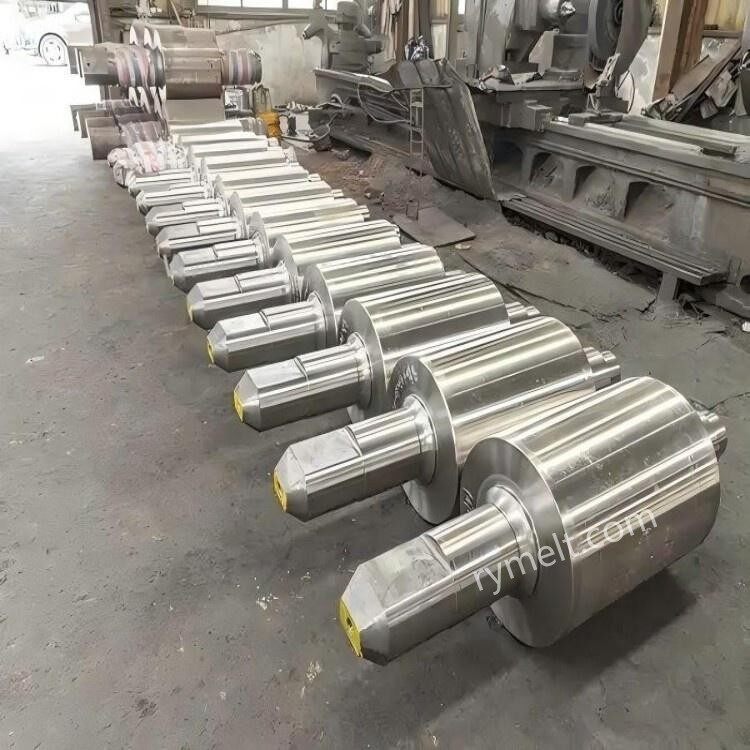
Käyttökohde: Telan rungon yleinen päällystys, kuten aihion jatkuvavalutela.
3. Laserpinnoitus
Ominaisuudet: Laimennusaste<3%, small heat-affected zone, but high equipment cost.
Parametrit: Laserteho 2-6 kW, skannausnopeus 0,5-2 m/min.
Käyttökohteet: Arvokkaiden telojen tarkkuuskorjaus.
Tyypillisiä sovellusskenaarioita
1. Jatkuva valukoneen tuuletinosan rulla
Vaikeusaste: Aloittaa valun aihion vatsavoimalle (jopa 200 kN/m²) ja lämpörasitukselle (800-1200 astetta).
Ratkaisu: Monikerroksinen pinnoite volframikarbidi + koboltti-pohjaisella seoksella, pinnan kovuus suurempi tai yhtä suuri kuin HRC58.
2. Taivutus/oikaisurullat
Vaikeusaste: Väsymishalkeamia dynaamisen kuormituksen vuoksi.
Ratkaisu: nikkeli{0}}pohjainen metalliseos siirtymäkerros + rauta-pohjainen kulutusta-kestävä kerros, lämpöväsymisjaksot jopa 106 kertaa.
3.kuparinen muotin tukirulla
Vaikeusaste: Jäähdytysveden korroosio ja mekaaninen kuluminen päällekkäin.
Ratkaisu: Inconel 625:n laserpinnoite, pisteresistanssipotentiaali nostettu arvoon +200 mV (SCE).
Laadunvalvontapisteet
1. Esilämmitys ja välikerrosten lämpötila
Esilämmityslämpötila: 150-300 astetta (säädetty perusmateriaalin hiiliekvivalentin mukaan).
Kerrosten välisen lämpötilan säätö: Alle tai yhtä suuri kuin 150 astetta lämpöhalkeilun estämiseksi.
2. -tuhoamaton testaus
Ultraäänitestaus (UT): havaitsee päällystekerroksen ja alustan välisen sidosvirheet (herkkyys Φ1 mm ekvivalentti).
Läpäisytestaus (PT): havaitse pinnan mikro{0}}halkeamat (tunnistustarkkuus 0,01 mm).
3. Jäännösstressin hallinta
Jälki-hitsauksen lämpökäsittely: karkaisu 550-600 asteessa, pito 2-4 tuntia yli 80 % jännityksen poistamiseksi.
Haalari: pinnan puristusjännitys nostetaan -400 MPa:iin, väsymiskestävyys paranee.
Yrityksellämme on monen vuoden kokemus pinnoitehitsaustelojen valmistuksesta ja markkinoinnista, ja meillä on ammattitaitoinen ja tekninen henkilökunta, joka pystyy valmistamaan ja prosessoimaan asiakkaiden yksilöllisten tarpeiden mukaan. Yllä olevia parametritietoja voidaan käyttää viitteenä, jos sinulla on erityistarpeita, ota rohkeasti yhteyttä.


