


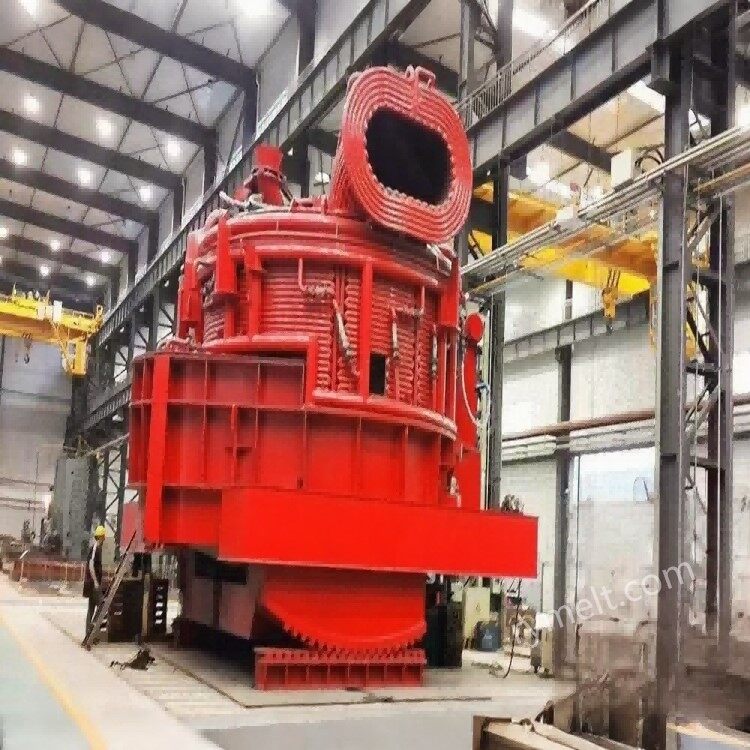
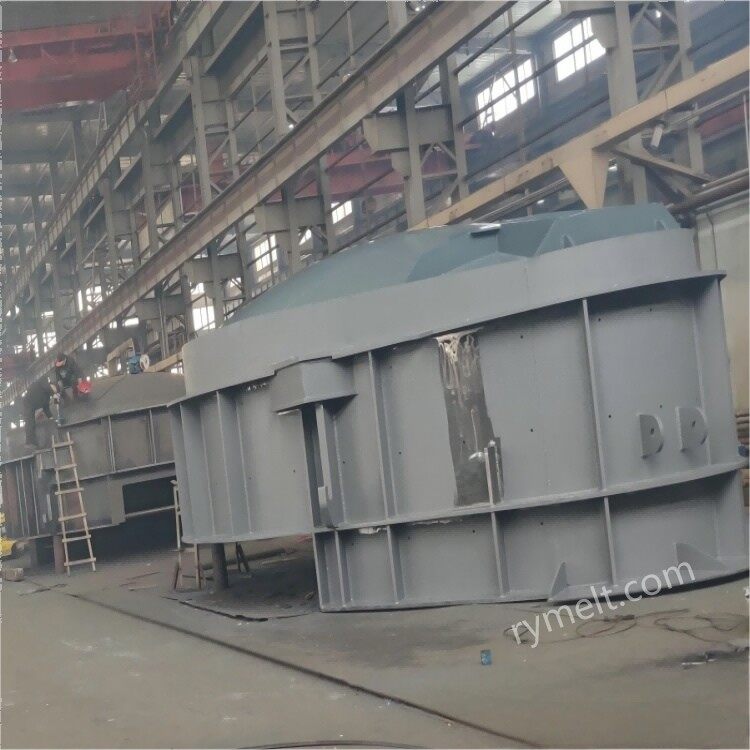
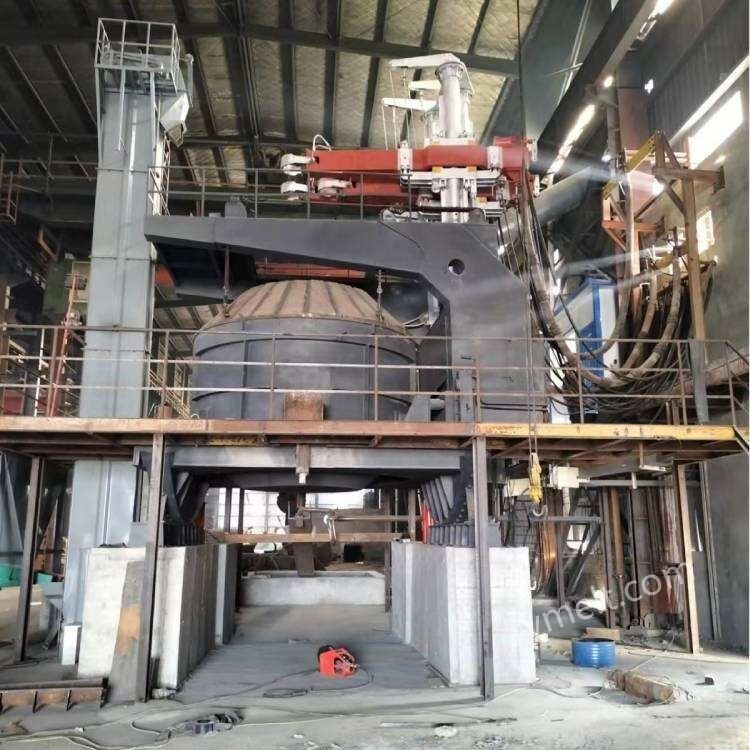
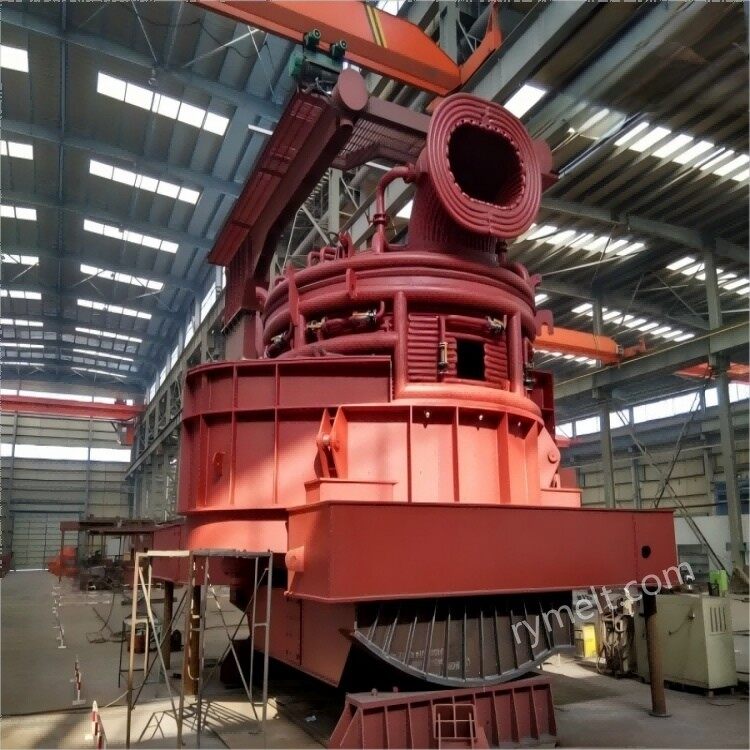
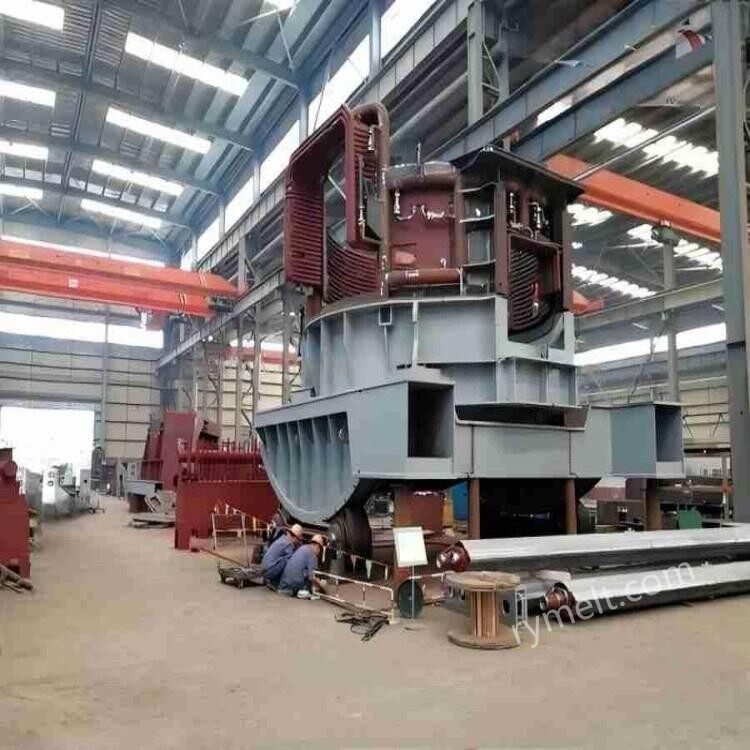
Yrityksen pinta-ala on lähes 70 000 neliömetriä, rakennusala on 33 260 neliömetriä ja tehdasrakennusala 24 051 neliömetriä. Se työllistää tällä hetkellä noin 300 työntekijää, ja sillä on noin 500 erikoistunutta käsittelylaitteistoa.
Electric Arc Furnace (EAF) on eräänlainen metallurginen laite, joka käyttää sähköenergiaa korkean lämpötilan kaaren tuottamiseen grafiittielektrodien läpi sulattamaan teräsromua tai vähentämään suoraan rautaa. Se on nykyaikaisen lyhytprosessin-teräksentuotannon ydinlaitteisto, joka soveltuu erityisesti teräksen tuotantoon, jonka pääraaka-aineena on romu. Siinä on energiansäästö, ympäristönsuojelu ja suuri joustavuus.

1. Toimintaperiaate
Valokaarilämmitys: korkean-lämpötilan kaari (lämpötila jopa 3000 astetta tai enemmän) syntyy grafiittielektrodin ja varauksen (romu jne.) väliin, ja metalli sulaa suoraan kaaren lämmön läpi.
Vastuslämmitys: Sulan altaan muodostumisen jälkeen nestemäisen metallin läpi kulkeva sähkövirta tuottaa vastuslämpöä, joka edelleen lämmittää sulaa terästä.
Kemiallinen energiaapu: puhaltamalla happipolttoa tai lisäämällä hiilijauhetta ja muita kemiallisia reaktioita lämmön vapauttamiseksi, avustettu lämmitys.
2. Päärakenne
Uunin runko: Se koostuu teräskuoresta, joka on vuorattu tulenkestävällä materiaalilla ja jaettu uunin pohjaan, uunin seinämään ja uunin kanteen.
Elektrodijärjestelmä: 3 nostografiittielektrodia (kolme-vaiheinen vaihtovirta), kaaren pituutta säädetään säätämällä elektrodin asentoa.
Kallistuslaite: kallista eteenpäin, kun terästä puretaan, kallista taaksepäin, kun kuonaa poistetaan.
Pölynpoistojärjestelmä: Käsittele sulatuksessa syntyvää savua ja pölyä (esim. pussi- tai sähköstaattinen pölynpoisto).
Apulaitteet: Happipistooli, hiilijauheen puhalluslaite, seosten latausjärjestelmä jne.

3. Sulatusprosessi
Lataus: Romu tai DRI ladataan uunin katon tai oven läpi.
Sulamisvaihe: elektrodit saavat jännitteen sähkökaaren tuottamiseksi, ja romu sulatetaan vähitellen (energiankulutus on 60–70 % koko prosessista).
Hapetusjakso: Happipuhallus poistaa epäpuhtaudet (esim. C, Si, P jne.), ja vaahtokuonaa muodostuu kaaren peittämiseksi lämpötehokkuuden parantamiseksi.
Pelkistysjakso (valinnainen): lisää seos säätämään koostumusta, rikinpoistoa, hapettumista.
Ei terästä: teräs kaadetaan kauhaan jalostusprosessiin.

4. Tekniset ominaisuudet
Joustavat raaka-aineet: pääasiassa romu, voidaan yhdistää sulan raudan, DRI:n, kuumabriketoidun raudan (HBI) kanssa jne.
Energiansäästö ja ympäristönsuojelu: energiankulutus noin 350-400 kWh terästonnia kohden, CO₂-päästöt vähentyneet yli 60 % verrattuna perinteiseen masuunimuunnosprosessiin.
Nopea tuotanto: yhden uunin sulatusjakso on noin 30-60 minuuttia, mikä soveltuu pien-erä- ja monilajituotantoon.
Korkea automaatioaste: Nykyaikainen EAF ottaa käyttöön älykkään ohjausjärjestelmän tehonsyötön, hapensyötön ja latauksen optimoimiseksi.

5. Ympäristönsuojelutoimenpiteet
Teräsromun esikäsittely: öljyn ja ei-{1}}rautametallien kaltaisten epäpuhtauksien poistaminen.
Savukaasujen talteenotto: Hukkalämpökattilan käyttö sähkön tuottamiseen ja dioksiinien ja muiden epäpuhtauksien talteenottoon.
Kuonankäsittely: teräskuona kierrätetään rakennusmateriaaleihin tai tien perusmateriaaleihin.

Päätuotteidemme parametrit
| Malli | Nimelliskapasiteetti | Sisähalkaisija | Elektrodin halkaisija | Muuntaja | Uunin rungon nosto |
| Nimelliskapasiteetti | Paino | ||||
| (t) | (mm) | (mm) | (kVA) | (t) | |
| HX-0,5 | 0.5 | 1600 | 150 | 600-1000 | |
| HX-1.5 | 1.5 | 2100 | 200 | 1250-2000 | |
| HX-3A | 3 | 2500 | 250 | 2200-2500 | -18 |
| HX-3B | 3 | 2700 | 250 | 2200-2500 | -20 |
| HX-5A | 5 | 3000 | 300 | 3200-4000 | -25 |
| HX-5B | 5 | 3200 | 300 | 3200-4000 | -27 |
| HX2-10 | 10 | 3500 | 350 | 5500-6300 | -44 |
| HX2-15 | 15 | 3700 | 350 | 6300-8000 | -50 |
| HX2-20 | 20 | 3900 | 400 | 9000 | -56 |
| HX2-20 | 20 | 4000 | 400 | 9000 | -63 |
| HX2-20 | 20 | 4200 | 400 | 9000-12500 | -70 |
| HX2-30 | 30 | 4300 | 400 | 15000-22000 | -75 |
| HX2-30 | 30 | 4400 | 400-450 | 15000-25000 | -78 |
| HX2-40 | 40 | 4600 | 400-450 | 15000-32000 | -92 |
| HX2-40 | 40 | 4700 | 400-450 | 18000-32000 | -95 |
| HX2-50 | 50 | 4800 | 500 | 32000-35000 | -98 |
| HX2-60 | 60 | 5000 | 500 | 35000-45000 | -115 |
| HX2-60 | 60 | 5200 | 500 | 35000-45000 | -124 |
| HX2-70 | 70 | 5400 | 500 | 32000-63000 | -132 |
| HX2-70 | 70 | 5500 | 500 | 32000-63000 | -136 |
| HX2-80 | 80 | 5600 | 500 | 32000-63000 | -140 |
| HX2-90 | 90 | 5800 | 500-600 | 50000-80000 | -164 |
| HX2-100 | 100 | 6100 | 600 | 80000-100000 | -202 |
| HX2-100 | 100 | 6400 | 600 | 80000-100000 | -217 |
| HX2-120 | 120 | 6500 | 600 | 80000-100000 | -223 |
| HX2-150 | |||||
| HX2-180 |
Huomautus: 1. Teräksen kaatomenetelmä: HX2-10 ja sitä alemmille malleille se on kaatovalu; HX2-15:lle ja sitä korkeammalle kaataminen voi olla joko kaatoa tai hieman poikkeavaa pohjakaavasta.
2. Elektrodin ohjausmenetelmä: HX-tyyppi käyttää moottorin -muuttuvaa taajuutta; HX2-tyyppi käyttää hydrauliikkaa plus PLC:tä.
Yrityksellämme on monien vuosien kokemus valokaariuunien tuotannosta ja myynnistä, joka on johtava asema Kiinan markkinoilla ja myydään Venäjälle, Kaakkois-Aasiaan, Afrikkaan ja muihin maihin.
Yllä olevia parametreja voidaan käyttää viitteenä, jos sinulla on kysyntää, ota rohkeasti yhteyttä.


